


Come si costruisce un hard top per barca in vetroresina: le fasi, il fai da te e l'alternativa senza stampo
Dal rilievo al montaggio: modello, stampi, semigusci e laminazione di un hard top in vetroresina spiegati passo per passo, perché il risultato è spesso pesante, cosa si può fare da soli, come scegliere un produttore e quando conviene una struttura cava monoblocco stampata in 3D.
Passare dal tendalino a un hard top è una delle modifiche più richieste da chi ha una barca: ombra fissa, un tetto che non sbatte con il vento, un appoggio per luci, antenne, radar o pannelli solari. Quasi sempre il pezzo si costruisce in vetroresina, e chi cerca come si fa scopre presto che la laminazione è la parte più semplice. Il lavoro vero sta prima: nel modello e nello stampo.
In questa guida mettiamo in fila le fasi della costruzione tradizionale, diciamo con franchezza cosa si può fare da soli e cosa no, e spieghiamo quando ha senso saltare lo stampo stampando il pezzo in 3D e laminandolo dopo, come facciamo noi.
Prima di tutto: il rilievo della barca
Un hard top deve sposare la tuga, il parabrezza o il rollbar di quella barca. Prima di disegnare qualcosa servono:
- le misure dei punti di appoggio (montanti, parabrezza, roll bar, attacchi del tendalino esistente) e la loro posizione reciproca, che su una barca non è mai perfettamente simmetrica;
- l’altezza libera sotto il tetto per chi sta in piedi al posto di guida, e la visibilità da seduti;
- dove passano cavi e luci, se il tetto dovrà portarne;
- il peso che si può mettere in alto senza peggiorare la stabilità, e i carichi del vento sulla superficie del tetto.
Su barche esistenti il metodo più affidabile è una scansione 3D a bordo, come abbiamo fatto per l’hard top di un Princess 50: elimina gli errori di misura prima che diventino errori di stampo. Se la modifica è importante e la barca è marcata CE, conviene coinvolgere il cantiere o un progettista.
Le fasi della costruzione in vetroresina
1. Progetto
Si parte da un disegno, oggi quasi sempre un modello 3D, che definisce la forma esterna, lo spessore, le zone rinforzate per i fissaggi e il modo in cui il pezzo uscirà dallo stampo (niente sottosquadri, angoli di sformo sufficienti).
2. Modello (il “maschio”)
Il modello è la copia esatta del pezzo finito, in positivo. Si fresa a CNC da blocchi di schiuma o MDF, oppure si costruisce a mano su centine con compensato e stucco. Poi va rasato, carteggiato e lucidato fino a una superficie perfetta: ogni difetto del modello si ritroverà sullo stampo e su ogni pezzo che ne uscirà. È la fase che richiede più ore di lavoro manuale.
3. Stampo (la “femmina”)
Sul modello, trattato con distaccante, si stende un gelcoat da stampo e si laminano diversi strati di fibra di vetro, con un telaio di rinforzo che impedisce allo stampo di deformarsi. Una volta indurito e staccato, lo stampo è il negativo del pezzo. Per un hard top unico, modello e stampo servono una volta sola.
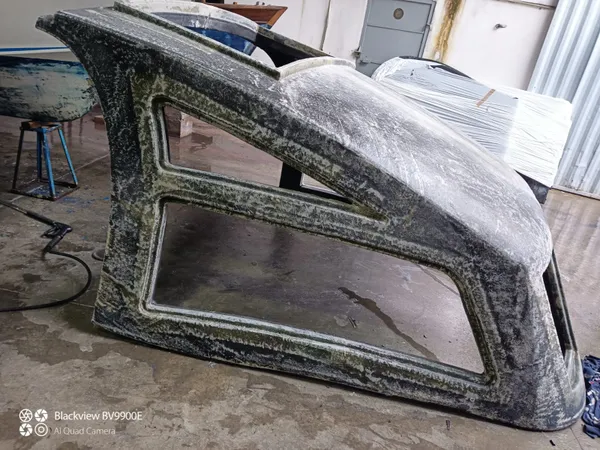
C’è poi un dettaglio che pesa sul conto. Un hard top di qualità è finito su entrambe le facce: sopra c’è il tetto, sotto il cielo che si vede dal pozzetto. Per questo in genere si costruisce accoppiando due semigusci, uno superiore e uno inferiore, e ognuno ha bisogno del suo stampo: il costo degli stampi raddoppia.
4. Laminazione del pezzo
Dentro lo stampo si applicano cera distaccante e gelcoat (la superficie finita che si vedrà), poi gli strati di fibra di vetro impregnati di resina. Per irrigidire i semigusci si usa spesso una struttura sandwich: due pelli di vetroresina con in mezzo un’anima leggera in schiuma o balsa, che dà rigidezza senza aggiungere troppo peso. Nelle zone dei fissaggi l’anima si sostituisce con inserti pieni, che non si schiacciano quando si stringono le viti. La laminazione può essere fatta a mano o, per un risultato più leggero e costante, sottovuoto o per infusione.
Ogni semiguscio, però, deve uscire dallo stampo senza deformarsi. Per essere sformato deve avere una certa rigidezza propria, e quella rigidezza si ottiene con più materiale di quanto ne servirebbe al pezzo finito: è peso in più che resta sulla barca.
5. Sformatura, accoppiamento e finitura
I semigusci induriti si staccano dagli stampi, si accoppiano e si uniscono tra loro: si incollano e si fascettano lungo i bordi con strisce di laminato, che aggiungono altro materiale, altro peso e altre ore di lavoro. Poi si rifilano i bordi, si eseguono fori e predisposizioni per luci e cavi, si correggono i difetti del gelcoat. Se il colore non è quello dello stampo, si vernicia.
6. Montaggio
L’hard top si fissa su montanti in acciaio inox o alluminio, sul parabrezza o su un rollbar esistente, con viti passanti e contropiastre e una sigillatura accurata di ogni foro in coperta. Il pezzo va sollevato e posizionato in quota: più pesa, più persone e mezzi servono.
Si può fare da soli?
Laminare un pezzo piccolo è alla portata di un appassionato con esperienza. Un hard top completo è un’altra cosa, per tre motivi:
- la forma. Costruire un modello simmetrico, liscio e che combaci con la barca è il lavoro di un modellista, ed è lì che molti progetti fai da te si arenano;
- la sicurezza. Le resine poliestere e vinilestere liberano stirene: servono un ambiente ventilato, maschera con filtri e guanti. E un tetto che si stacca con il vento o che pesa troppo in alto è un problema serio, non estetico;
- il costo per un pezzo solo. Materiali per modello e stampo, attrezzi e ore di lavoro si pagano per intero anche se il pezzo da fare è uno.
Chi vuole comunque provarci di solito evita lo stampo e costruisce un one-off: sagoma l’anima in schiuma su una dima, la lamina su entrambi i lati e poi stucca e carteggia a lungo per ottenere una superficie accettabile. Si risparmia lo stampo, ma le ore di rasatura aumentano molto.
Dove vanno davvero tempi e costi
In un hard top unico in vetroresina la voce più pesante non è il materiale del pezzo: sono il modello, gli stampi e le ore di finitura manuale. Settimane di lavoro e materiale che alla fine non va sulla barca. E con due semigusci gli stampi sono due, mentre rigidezza per la sformatura, incollaggi e fascettature si sommano: il risultato è spesso un pezzo piuttosto pesante. Per un fisherman di 7,5 metri, per esempio, modello e stampo sarebbero costati più dell’hard top stesso.
Il conto cambia se lo stampo esiste già: molti produttori di hard top in vetroresina hanno stampi per i modelli di barca più diffusi, e in quel caso il pezzo di serie è quasi sempre la scelta più economica.
Come scegliere un produttore di hard top
Quando chiedi un preventivo, queste domande aiutano a confrontare le offerte:
- Avete già uno stampo per il mio modello di barca? Se sì, chiedi il peso e la foto di un pezzo già montato. Se no, chiedi quanto incidono modello e stampo sul prezzo.
- Chi fa il rilievo e chi monta? Un pezzo perfetto che non combacia con la barca non serve a niente.
- Com’è fatto il pezzo? Due semigusci incollati e fascettati o un pezzo unico, tipo di anima, rinforzi nei punti di fissaggio, laminazione a mano o sottovuoto: incidono su peso e durata.
- Quanto pesa il pezzo finito? È un dato che un produttore serio conosce.
- Quali sono i tempi di consegna e cosa succede in caso di danno: come si ripara?
L’alternativa: una struttura cava monoblocco stampata in 3D
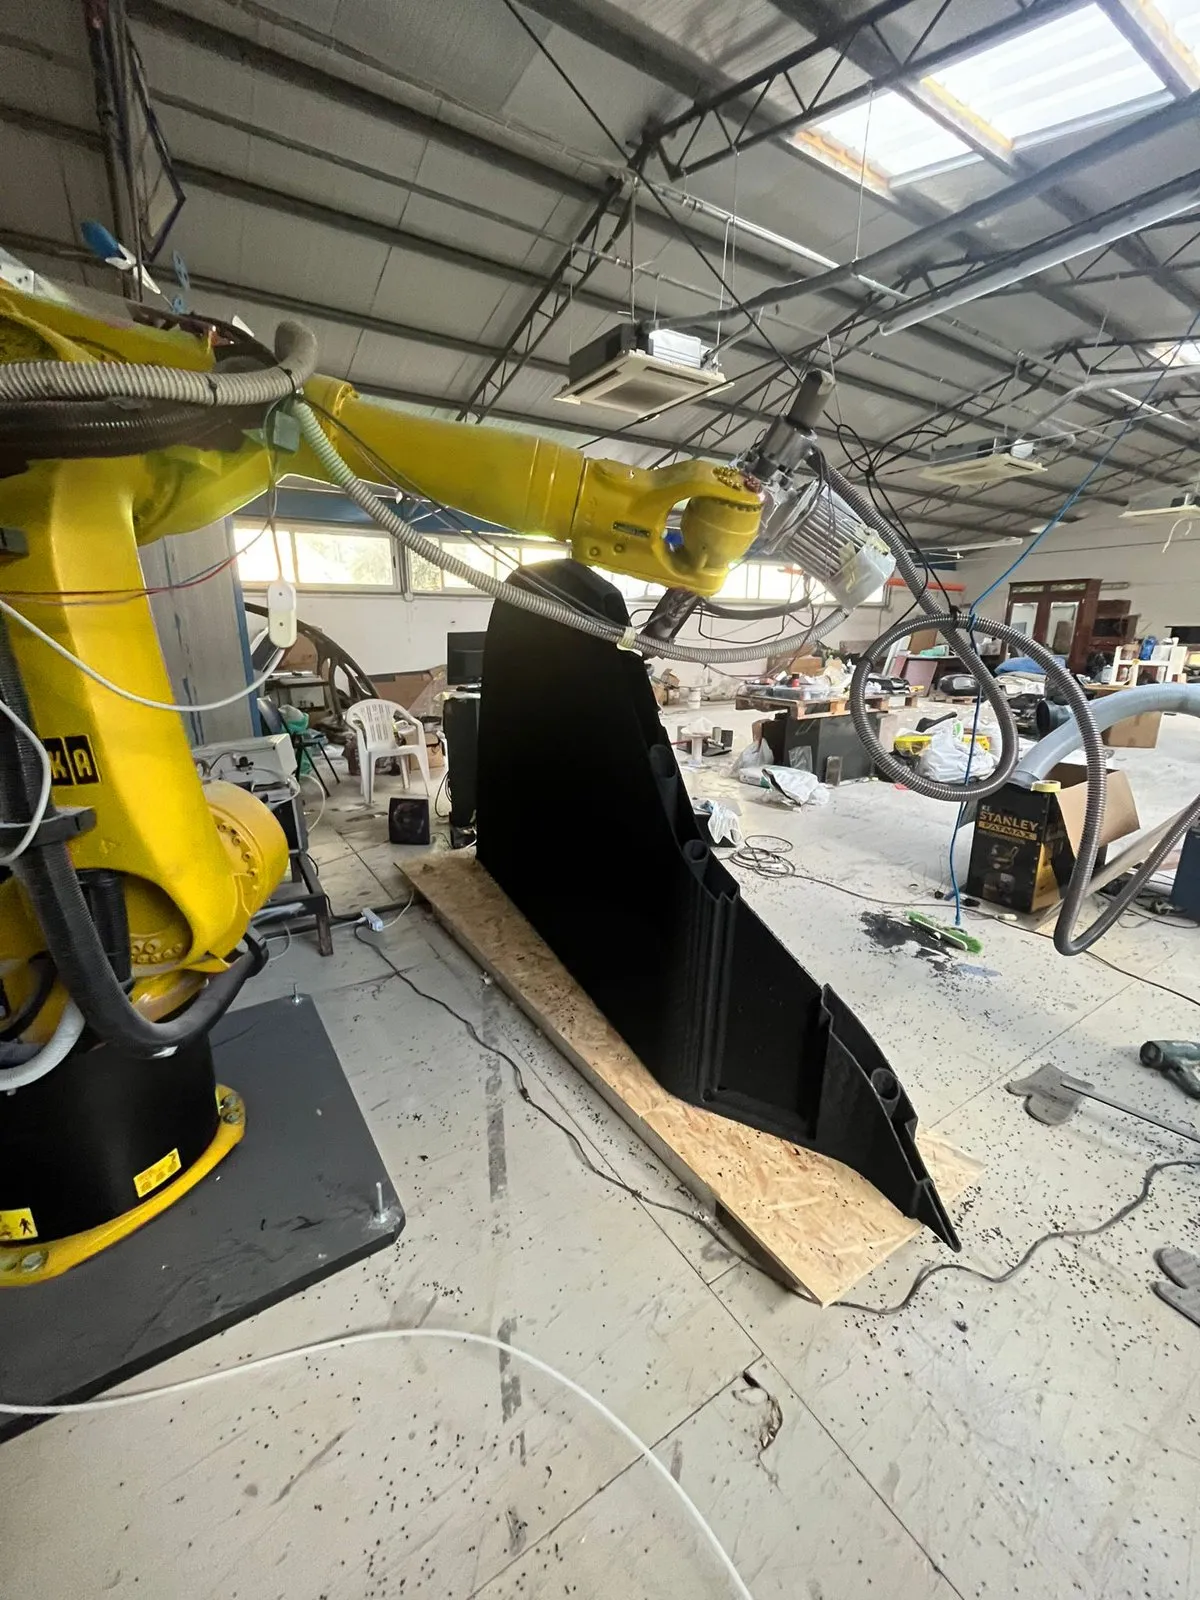
Quando l’hard top è un pezzo unico c’è una terza via, che elimina insieme gli stampi e i due semigusci. Con un robot stampiamo direttamente una struttura cava monoblocco: faccia superiore, faccia inferiore e nervature cave interne nascono insieme, in un’unica sezione chiusa in termoplastico rinforzato a pareti sottili. Non ci sono semigusci da accoppiare né fascettature da laminare; i pezzi più grandi si stampano a settori che si assemblano su una dima.
La differenza si capisce guardando il pezzo in sezione:
Più rigido con meno materiale. La rigidezza di un pannello dipende soprattutto da quanto il materiale è distante dal centro della sezione, cioè dalla sua inerzia. Una sezione cava chiusa, con le due pareti tenute distanti e collegate dalle nervature, ha un’inerzia e una rigidezza molto più alte di un guscio sottile dello stesso peso. E siccome il pezzo non deve essere sformato, non serve dargli materiale in più solo per uscire da uno stampo.
Un tessuto e una finitura. Sulla struttura stampata bastano un tessuto di vetro (o di carbonio) e una finitura per ottenere un pezzo unico, leggero e performante. Il lavoro si fa da noi o in cantiere, e all’esterno il risultato si stucca, si vernicia e si ripara come la vetroresina. NUGAE ha sviluppato tecniche proprie per rendere questa finitura rapida ed efficace.

Per la barca a vela Oceanis 43 il pezzo stampato misura 400 × 180 cm, pesa 55 kg e ha richiesto 40 ore di stampa. Pesi e tempi di altri quattro hard top, dal fisherman di 7,5 metri al RIB di 13 metri, sono nell’articolo Hard top stampato in 3D: peso, tempi e cosa cambia rispetto alla vetroresina.
Lo diciamo anche qui: se servono decine di pezzi identici, lo stampo tradizionale torna a essere competitivo. Per un pezzo unico o una piccola serie, stampare conviene quasi sempre.
Hai un hard top da fare? Mandaci le foto della barca o il modello 3D: ti rispondiamo con una proposta di segmentazione, un peso stimato e i tempi.
Video
Casi studio correlati

Hai un componente da rendere più leggero, più veloce o senza stampo?
Mettici alla prova